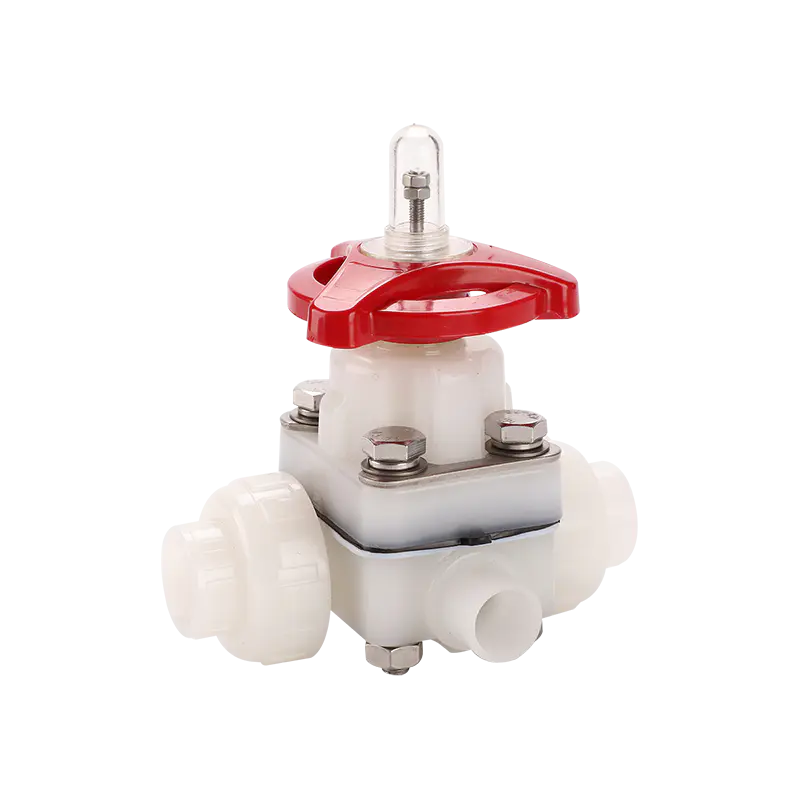
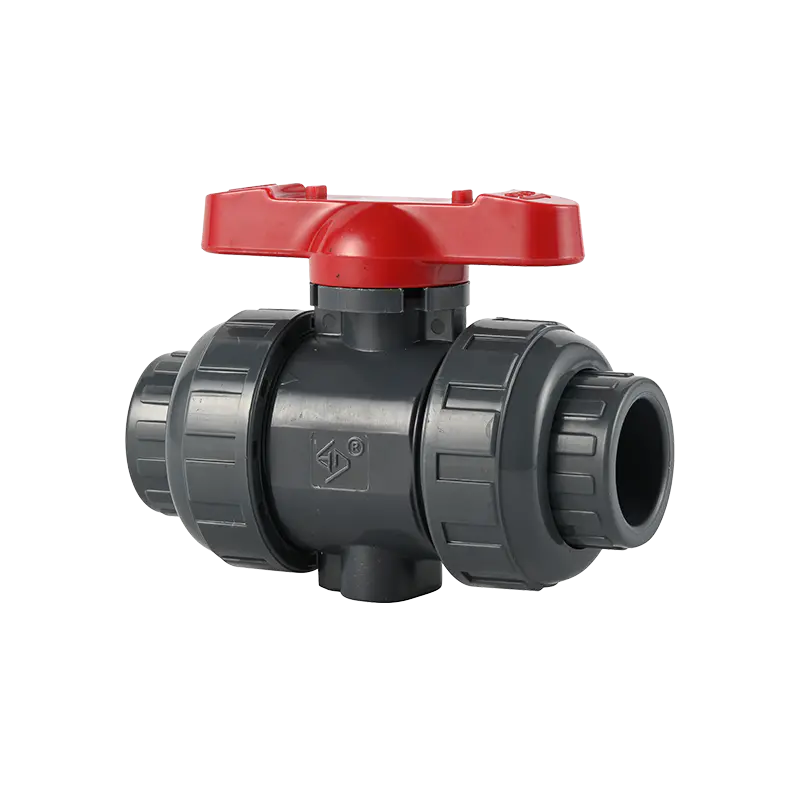
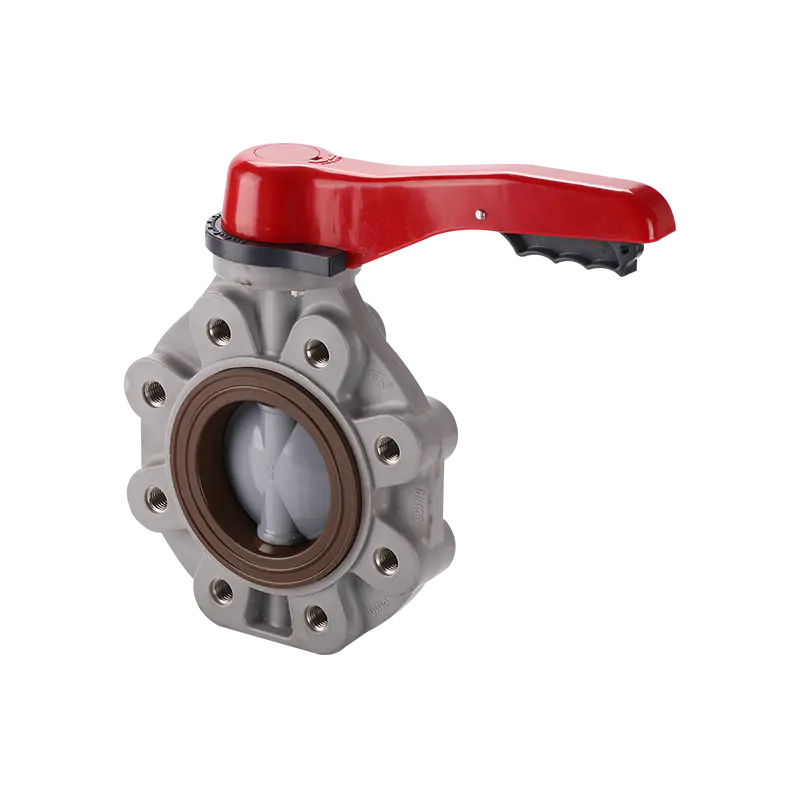
Két PVC golyóscsap kiléphet ugyanabból a raktárból, ugyanazt a DN50 jelzést viselheti, ugyanazt a 16 bar nyomást nyomtatják a fogantyúra, és továbbra is úgy viselkednek, mint két teljesen különböző termék. Egyikük buborékmentesen tartja a 10 éves maróanyag-adagolást. A másik a második évben elkezd sírni a szárnál, és a negyedik évben megragadja. Kívülről semmi sem árulja el, melyiket vetted.
Ez az egyetlen rés az, ami a kérdés mögött: "minden PVC golyóscsap ugyanolyan minőségű?" Az őszinte válasz nem, és az okok sem rejtélyesek. A gyantában, a formában, az ülékkeverékben, a szártömítésben, a falvastagságban, és abban, hogy valaki ténylegesen nyomáspróbát tett-e a szelepen, mielőtt az a kartonba került. Az alábbiakban bemutatjuk a gyártó nézetét arról, hogy mi változik az áruszelepek és az ipari szelepek között, hogyan lehet őket megkülönböztetni vásárlás előtt, és hol ér véget egy olcsó szelep valódi költsége.
A gyantaminőség az első és legnagyobb minőségi változó
A PVC golyóscsapok a hőre lágyuló műanyagok kis családjából készülnek: UPVC, CPVC, PPH, PVDF és FRPP. Az egyes neveken belül maga a gyanta sokkal jobban változik, mint azt a legtöbb vásárló elvárja. A konverter vásárolhat szűz keveréket dokumentált K-értékkel és tételtanúsítvánnyal, vagy vásárolhat utánőrleményt egy újrafeldolgozó üzemtől az ár töredékéért. Mindkét anyag szeleppé formálódik, amely helyesen néz ki a polcon.
A különbség később látszik. A Regrind már átesett legalább egy hőségtörténeten. A polimerláncok lerövidültek, a stabilizátor- és kenőanyag-csomag kiszámíthatatlan, és az őrlési folyamot ritkán osztályozzák tisztán osztályok szerint. Az ütési szilárdság 30-50 százalékkal csökkenhet az azonos névleges típusú szűz gyantához képest. Az újracsiszoló szelep átmegy a gyári teszten szobahőmérsékleten. Öt év szivattyúzást és vízkalapácsolást nem éli túl.
A szűz vegyület a vegyszerállóság szempontjából is számít. A Regrind gyakran szennyezett maradványokkal az előző termékből: csőextrudáló vezeték, kábelköpeny, újrahasznosított szerelvény. Ezek a maradványok gyenge helyeket hoznak létre, ahol az agresszív média megtámadja a falat. Tiszta víz esetén ez ritkán látható. Nátrium-hipoklorit, kénsav vagy vas-klorid esetében ez határozza meg, hogy mennyi ideig tart a szelep.
Gyakorlati ellenőrzés: kérje el a gyanta tétel igazolását és a beérkező ellenőrzési jegyzőkönyvet. A szűz keveréket vásárló gyártó mindkettővel rendelkezik. A regrindet futtató gyártónak általában beszerzési rendelése van, és nem sok más.
Formázási tűrés, falvastagság és golyógeometria
A PVC golyósszelepház nem egy tömör műanyagdarab. Ez egy nyomástartó edény számított falvastagsággal, egy kapuhely, amely a hegesztési vonalat a legnagyobb igénybevételi zónától távolítja el, és egy hűtési ciklus, amely meghatározza, hogy az alkatrész egyenletesen zsugorodik-e vagy vetemedik. Vágja le a falvastagságot 12 százalékkal, hogy megtakarítsa a gyantát, és a szelep még mindig átmegy egy 1,5-szeres héjteszten szobahőmérsékleten. Ugyanilyen nyomás alatt 55 Celsius-fokon meghibásodik.
A falvastagság a legkönnyebben ellenőrizhető specifikáció, amely a leggyakrabban kimarad a beszerzési megrendelésből. A karosszéria falán és a végcsatlakozáson lévő tolómérő egy percen belül közli, hogy megkapta-e azt a terméket, amelyről úgy gondolta, hogy megvásárolta.
A golyó egy precíziós alkatrész, és ez az a hely, ahol az olcsó szelepek csendesen veszítenek teljesítményükből. Egy jó ipari szelepen a gömb kereksége nagyjából 0,05 mm a tömítőszalagon. A tömítési területen a felületi érdesség jellemzően Ra 0,8 mikrométer vagy finomabb. A kerekből 0,2 mm-es golyós szelep újkor még tömít, mert az ülés elég puha ahhoz, hogy alkalmazkodjon. Néhány ezer ciklus után az ülés állandó beállítást kap, és a szelep csöpögni kezd.
A szár kifutása és az üzemi nyomaték ugyanabba a beszélgetésbe tartozik. A nem koncentrikus szár a fogantyú minden elfordulásakor egyenlőtlenül terheli az O-gyűrűket. Ez az oka annak, hogy az egyik szelep a dobozból kivéve merevnek érzi magát, és egyre rosszabb lesz, míg egy másik, azonos méretű szelep öt év szolgálat után is két ujjal forog.
Gyanta
Szűz keverék tételtanúsítvánnyal a válogatás nélküli újraőrléssel szemben. Ez az egyetlen döntés határozza meg az ütésállóság és a vegyszerállóság felső határát.
Geometria
Falvastagság, hegesztési vonal elhelyezése, gömb kereksége és szárkoncentrikussága. Egyik sem látható, mindegyik mérhető.
Tömítés
PTFE vagy TPE ülés, dupla vagy egyszárú O-gyűrű, csapágytámasz a szár alján. Itt kezdődnek a szivárgások.
Tesztelés
Mintavételezés a 100 százalékos héj- és ülésvizsgálattal szemben. A vizsgálati jegyzőkönyv az egyetlen bizonyíték arra, hogy a szelepet valóban ellenőrizték.
Az ülés összetétele és a szár tömítése dönti el, hogy a szelep valóban leáll-e
Az ülés az a rész, amely ténylegesen leállítja az áramlást, és ez az a rész, amely leginkább ki van téve a költségcsökkentési döntésnek. Egy PTFE ülés többszöröse az általános célú TPE ülés költségének. Az alkatrésztálcán mindkettő fehér gyűrűnek tűnik.
A PTFE az alapértelmezett választás a vegyi szolgáltatásokhoz, mert szinte mindennek ellenáll, és alacsony súrlódási együtthatója van, ami alacsonyan tartja a működési nyomatékot. Keményebb is, ezért kell egy jobban kidolgozott golyó a megfelelő lezáráshoz. A puha TPE ülék tömít egy durva golyóval szemben, ezért néhány olcsó szelep elsőre jól működik. A TPE oldószerekkel és olajokkal érintkezve is megduzzad, a duzzadt ülés pedig lenyomja a labdát a középvonaláról, ami növeli a nyomatékot és felgyorsítja a kopást.
A szár lezárása külön tervezési döntés. Egyetlen O-gyűrű egy sima horonyban a minimum. Az ipari szelepek általában iker O-gyűrűs elrendezést használnak támasztékkal, néha alsó csonkkal vagy másodlagos csapágyfelülettel, így a szelepszár nem egy, hanem két helyen támaszkodik. Ez a részlet egy metszetes rajzon látható, és ez az egyik első dolog, ami eltűnik, amikor egy szelep visszafejtve egy árpontot ér el.
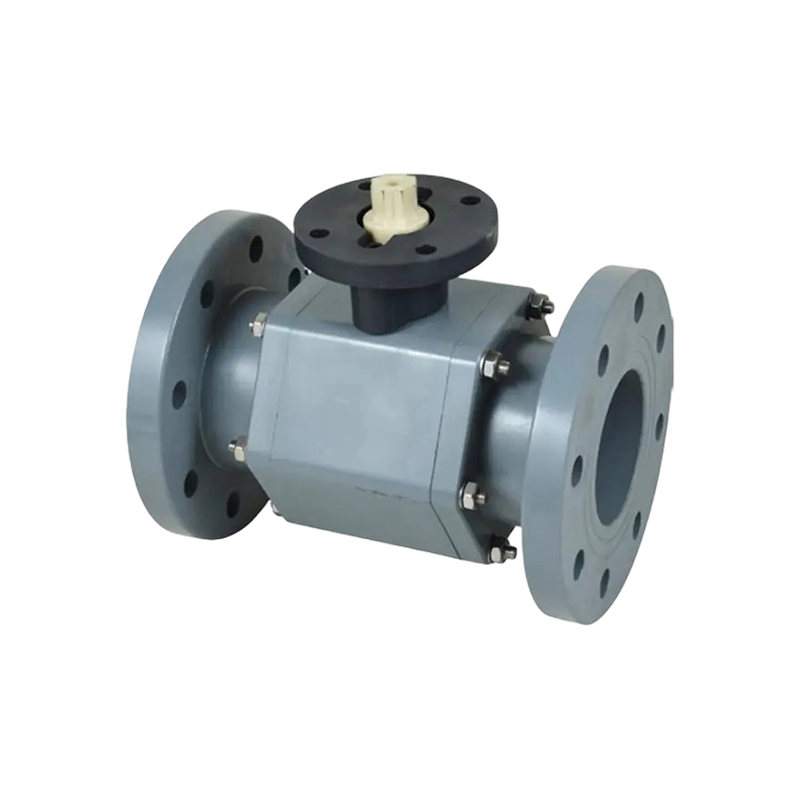
A karosszéria felépítése is számít. Az egyrészes szelepnek nincs szivárgása miatt a karimás kivitel az 1990-es évek eleji bevezetése után a vegyszerhasználat szabványává. A háromrészes szelep helyben csővágás nélkül karbantartható, ami a csúszótalpaknál és az elosztóknál számít, ahol költséges a vezeték szétszerelése. Mindkettő jogos mérnöki döntés. Ami nem jogos, az az oldószerrel hegesztett kötéssel ellátott kétrészes test, amelyet egy darabból készült öntettel egyenértékűnek mutatnak be.
Egymás melletti összehasonlításhoz szükséges specifikációk a minta jóváhagyása előtt
Ha két árajánlat 40 százalékkal eltér ugyanazon a névleges alkatrészszámon, akkor szinte soha nincs különbség a megmunkálási munkában. Ezekben a paraméterekben benne van. Nyomtassa ki a táblázatot, adja át a szállítónak, és kérje meg, hogy töltse ki a tényleges értékeket alátámasztó rekordokkal.
1. táblázat: Paraméterek, amelyek elválasztják az áru PVC golyóscsapot az ipari minőségű szeleptől. A megjelenített értékek tipikus tartományok; erősítse meg a szállító rajz- és vizsgálati jegyzőkönyveivel.
Paraméter
Gazdaságos szelep
Ipari minőségű szelep
Miért számít
Gyanta source
Vegyes újraőrlés, nincs kötegelt rögzítés
Szűz keverék K-értékkel és tételtanúsítvánnyal
Ütőszilárdság és ismételhető vegyszerállóság
A test falvastagsága
10-15 százalékkal a rajz alatt
A rajz szerint, beérkező ellenőrzéssel igazolva
Feltörési nyomás és hosszú távú kúszásállóság
A labda kereksége
0,15-0,25 mm a körből
0,05 mm vagy jobb a tömítőszalagon
Ülésérintkező és szivárgásmentes lekapcsolás több ezer cikluson keresztül
Golyós felületkezelés
Ra 1,6-3,2 mikrométer
Ra 0,8 mikrométer vagy finomabb
Üléskopási arány és üzemi nyomaték
Ülés anyaga
TPE, minősítés nem igazolt
PTFE, sűrűség és méret ellenőrizve
Duzzanat, vegyi hatás és tömítő állag
Szárazárás
Egyetlen O-gyűrű, sima horony
Kettős O-gyűrű támasztékkal, alsó csapágytámasz
Szárazás és oldalterhelés ellenállás
Nyomáspróba
AQL mintavétel 1,0x névleges nyomáson
100 százalékos héj és ülés teszt 1,5x és 1,1x
A terepi meghibásodási arány és a garanciális kitettség
Nyomon követhetőség
Egyik sem
Üregszám, tételkód, vizsgálati jegyzőkönyv
Képes a panasz kivizsgálására és megoldására
Az a szállító, aki nem tud értékeket előállítani a jobb oldali oszlophoz, nem feltétlenül hazudik. Lehet, hogy egyszerűen nem tudják, mert kész szelepeket vásárolnak egy kereskedelmi közvetítőtől, ahelyett, hogy formálnák őket. Ez önmagában is hasznos információ.
A nyomásértékek a hőmérséklettel csökkennek, és a legtöbb vásárló soha nem alkalmazza a korrekciót
A 16 bar nyomású szelep 20 Celsius fokon, vízzel, statikus állapotban 16 bar névleges értékkel rendelkezik. Ez a szám 60 fokban nem érvényes. A hőre lágyuló nyomásértékek egy leértékelési görbét követnek, és a görbe meredek. Az UPVC esetében a használható üzemi nyomás 60 Celsius-fokon nagyjából 35-40 százaléka a 20 fokos értéknek. A CPVC felfelé kiterjeszti a használható tartományt, de ugyanaz a görbe alakja érvényes.
A gyakorlati következmény egyszerű. Ha egy vezeték 55 Celsius fokon fut, és a rendszert 10 bar nyomásra beállított nyomáscsökkentő szelep védi, egy szabványos 16 bar UPVC szelep nem megfelelő. A helyes választás egy magasabb besorolású karosszéria vagy egy másik anyag. Önmagában a 20 fokos ábra választása az egyik leggyakoribb specifikációs hiba a hőre lágyuló csővezetékeknél.
Van egy második hatás, amelyet könnyű figyelmen kívül hagyni. Az ismételt hőciklus lazítja az ülés előfeszítését. Egy olyan szelep, amely az első napon tökéletesen tömít környezeti hőmérsékleten, kétszáz fűtési és hűtési ciklus után elkezdhet átengedni egy kis mennyiségű közeget, még akkor is, ha semmi sem romlott el láthatóan. Az ipari szelepek kompenzálása rugós ülékkel vagy mélyebb ülékzsebekkel történik, amely fenntartja az érintkezési nyomást, miközben az anyag ellazul.
A kémiai kompatibilitás egy görbe, nem egy igen vagy nem válasz
Az ellenállóképességi táblázatok, amelyek egy anyagot „ellenállóként” sorolnak fel a vegyszerekkel szemben, kiindulópontot jelentenek, nem pedig specifikációt. A tényleges teljesítmény a koncentrációtól, a hőmérséklettől és az expozíciós időtől függ. Az UPVC kényelmesen kezeli a hígított kénsavat környezeti hőmérsékleten. Emelje fel a hőmérsékletet 60 Celsius-fokra, és ugyanaz az anyag kezd meglágyulni, és elveszti nyomási képességét. A nátrium-hipoklorit jó példa arra a közegre, amely 12 százalék feletti koncentrációban megtámad bizonyos fokozatokat, miközben érintetlenül hagyja azokat a küszöbérték alatt.
A hőre lágyuló szelepeknél két hibamód számít leginkább. Az első a polimert érő kémiai támadás, amely duzzanatként, elszíneződésként vagy mechanikai szilárdságvesztésként jelenik meg. A második a permeációs és környezeti feszültségrepedés, ahol a közeg bediffundál az anyagba, és az alkatrész terhelés hatására megreped, gyakran nem fal közepén, hanem szerelvényen vagy feszültségkoncentráción.
A felelős beszállító négy kérdést tesz fel, mielőtt szelepet ajánlana: mi a közeg, milyen koncentrációban, milyen hőmérsékleten és milyen nyomáson. Ha egy szállító ajánlatot tesz egy szelepre anélkül, hogy feltenné ezeket a kérdéseket, akkor inkább alkatrészszámot ad el, semmint megoldást. Az ipari hőre lágyuló golyósszelepek tartományának értékeit mindig a gyártó vegyszerállósági adataival kell megerősíteni a tényleges üzemi hőmérsékleten, nem pedig a környezeti hőmérsékleten.
Mire tanít a hőre lágyuló szelepgyártás évtizedei?
Egyes minőségi különbségek csak akkor válnak nyilvánvalóvá, ha húsz-harminc éven át figyeli a szelepek működését a területen. A Ningbo Baodi Plastic Valve Co., Ltd. története 1979-ig nyúlik vissza, amikor elődgyárai megépítették az egyik első Kínában gyártott műanyag membránszelepet; 1992-ben a vállalat kifejlesztette az egyrészes karimás golyóscsapot, amely később az egyik legszélesebb körben használt műanyag szelepformátum lett a vegyi feldolgozásban, mivel teljesen eltávolítja a karosszéria ízületét.
Az akkori időszak tanulságai még ma is meghatározzák, hogyan néz ki egy jól megépített szelep. Az egyrészes karimás konstrukció azért létezik, mert a csavarozott és oldószerrel hegesztett karosszériakötések voltak a domináns szivárgási útvonalak az agresszív üzemben. Az ikerszár tömítése azért létezik, mert az egyetlen O-gyűrű sokkal gyakrabban hibásodott meg a szárnál, mint az ülésnél. A falvastagság határértékei azért léteznek, mert az üzemmérnökök folyamatosan jelentettek kúszási hibákat az egy évtizede üzemelő vonalakban.
2006-ban a cég kiterjesztette az ipari hőre lágyuló csövek és szerelvények piacát, és az egyik legkorábbi hazai gyártó lett, amely CPVC-t alkalmaz ipari minőségű csöveken és szelepeken. Ez a kombináció – szelepek, csövek és szerelvények egy gyártórendszerből – többet számít, mint amilyennek hangzik, mivel a szelepvégcsatlakozás és a csőszerelvény közötti interfész az, ahol a helyszíni szivárgások nagy része származik.
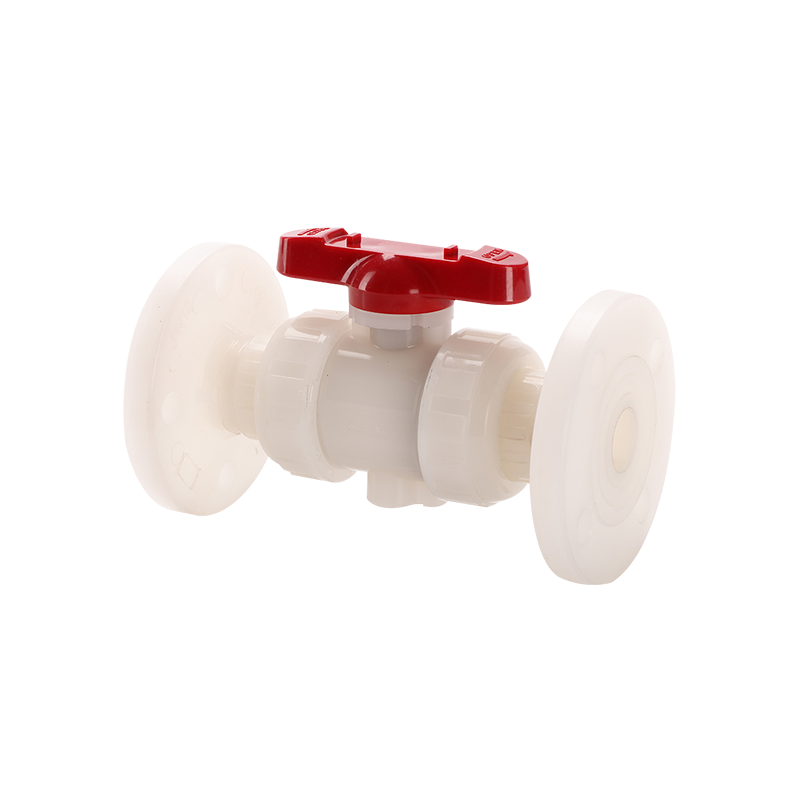
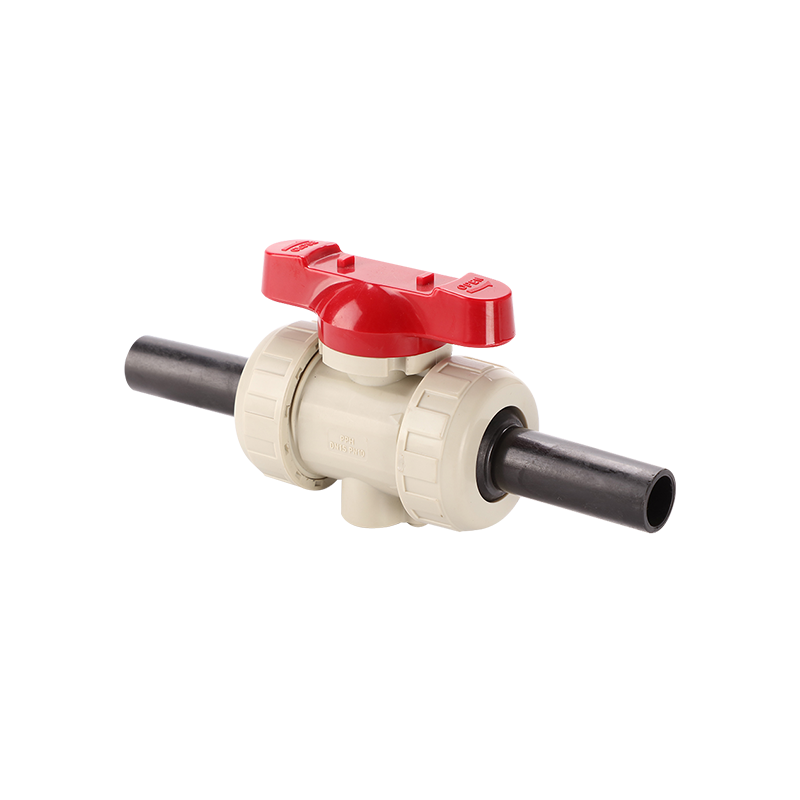
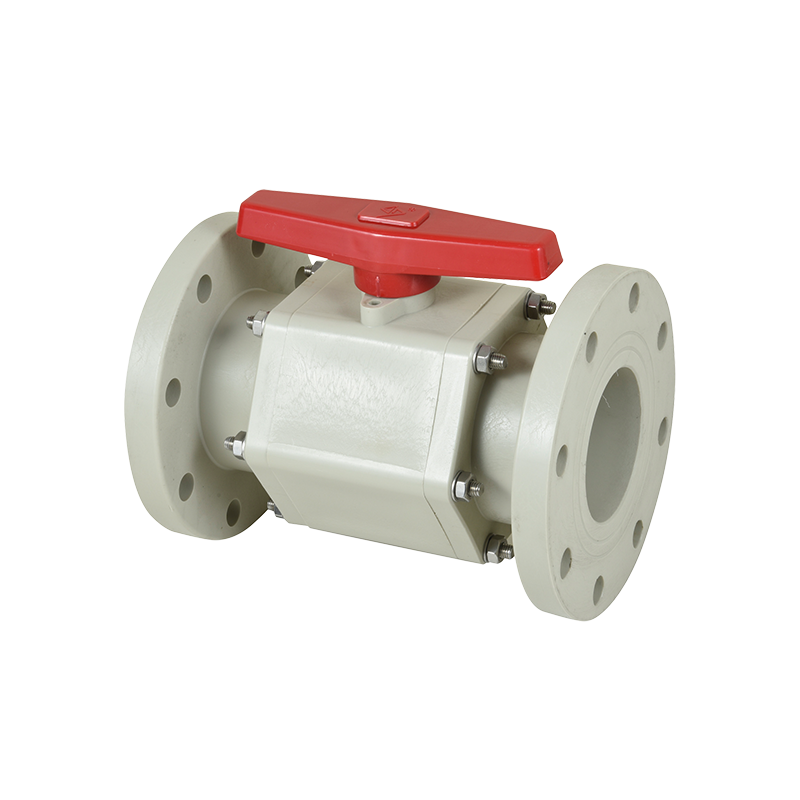
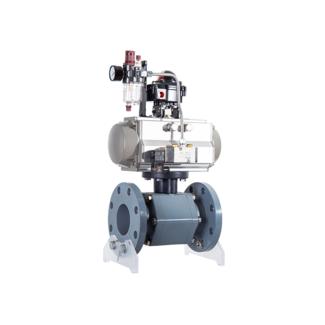
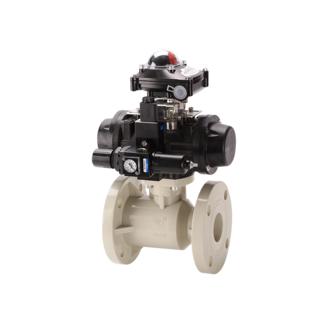
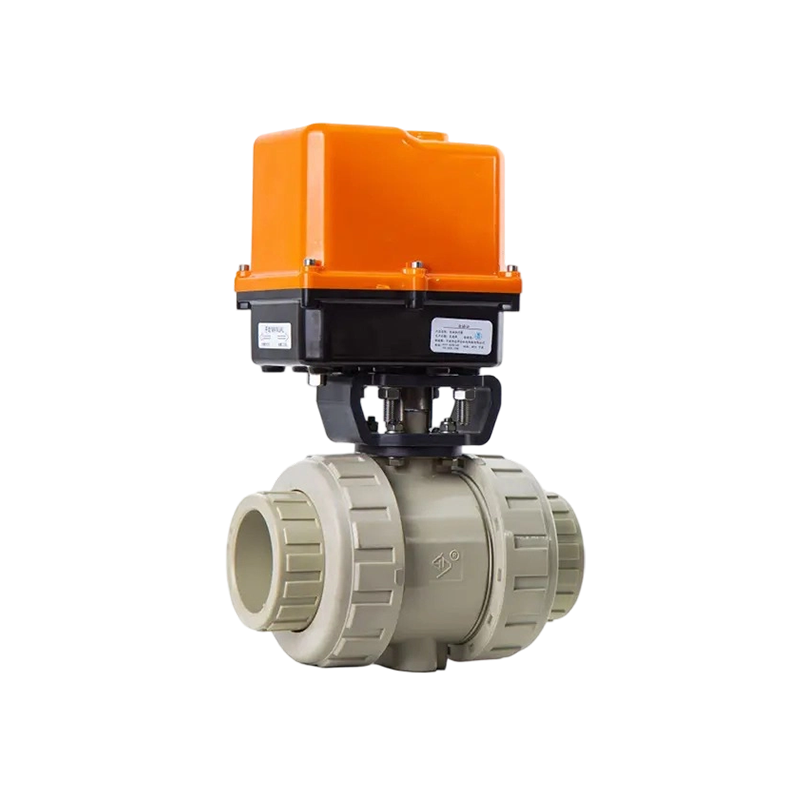
Ez a három karosszéria a legtöbb ipari igénybevételt lefedi. A karimás formátum az alapértelmezett állandó vegyszersorok esetében. Az igazi csatlakozási formátum lehetővé teszi a szelep eltávolítását és karbantartását csővágás nélkül, ami lerövidíti a csúszótalpak karbantartási időtartamát. A három darabból álló formátum szabaddá teszi a labdát és az üléseket ellenőrzés céljából anélkül, hogy a testet eltávolítaná a vonalról.
A nyomásvizsgálati adatok elválasztják az ipari szelepeket a katalógusmásolatoktól
Minden PVC golyósszelepet a névleges nyomásának 1,5-szeresével, az ülést pedig 1,1-szeres névleges nyomáson kell tesztelni. A kérdés az, hogy minden szelepet tesztelnek, vagy csak egy mintát minden tételből. A mintavételezés törvényes gyártási stratégia, de nem ugyanaz a termék, mint a 100 százalékos tesztelés, és az árkülönbség ezt tükrözi.
A teszt paraméterei is számítanak. Gyakori parancsikon a tartási idő lerövidítése a megadott időtartamról néhány másodpercre, ami lehetővé teszi, hogy egy csekély szivárgású szelep áthaladjon. Egy másik, hogy víz helyett levegővel tesztelj, mert a légszivárgást alacsony nyomáson nehezebb észlelni, és könnyebben el lehet távolítani. Kérdezze meg a tesztrekord formátumát és a tartási időt, mielőtt feltételezné, hogy a tanúsítvány azt jelenti, amit gondol.
A termoplasztikus szelepekre vonatkozó vonatkozó szabványok közé tartozik az ISO 9393 az ipari szelepekre, a DIN 3441 a csőrendszerek műanyag szelepeire, valamint az ASTM D1599 és D3139 a műanyag csövek és nyomásvizsgálatokra. Az ezekre a szabványokra hivatkozó gyártóknak képesnek kell lenniük arra, hogy megmutassák az általuk tesztelt konkrét záradékot, ne csak a szabványszámot a tanúsítványon.
A nyomon követhetőség zárja a kört. A testre bélyegzett üregszám jelzi, hogy melyik penész hozta létre. A dobozon található tételkód jelzi, hogy melyik gyantatételt használtuk. E két információ nélkül a helyszíni hiba nem vizsgálható, és alapértelmezés szerint a „telepítési hibának” tulajdonítható. Ez valódi kereskedelmi kockázat, nem csupán technikai.
Szállítói és gyári ellenőrzések, amelyek csökkentik a beszerzési kockázatot
A beszállítói tanúsítványmappa kiindulópont, nem helyettesíti a gyártósor megtekintését. A minőségirányítási rendszer tanúsítványai, mint például az ISO 9001, ISO 14001 és ISO 45001 megerősítik a rendszer létezését. Nem erősítik meg, hogy a rendszer az Ön által vásárolt szelepre vonatkozik.
Mire figyeljen gyárlátogatás vagy távoli audit során:
Hány fröccsöntő gép szolgálja ki a szelepsort, és hogy a formák a gyártó vagy harmadik fél tulajdonában vannak-e.
A beérkező gyanta ellenőrzése és rögzítése megtörténik-e, tételenként megtartott mintával.
Függetlenül attól, hogy van-e házon belüli nyomásmérő próbapad kalibrációs rekorddal, vagy a szállító egy szóbeli biztosítékra támaszkodik.
Függetlenül attól, hogy a gömb- és szár-alkatrészeket házon belül gyártják-e, vagy alvállalkozótól vásárolják-e, és az alvállalkozó milyen minősítéssel rendelkezik.
A kész szelepeket ellenőrzött környezetben tárolják-e, mert az UV-sugárzás idővel lebontja a PVC-t.
A gyártó rendelkezik-e nemzeti nyomástartó csőalkatrész-gyártási engedéllyel, ami egyes piacokon szabályozási követelmény a nyomástartó rendszerekben használt termékek esetében.
Ha egy gyár nem rendelkezik ezekkel az ellenőrzésekkel, a beszerzési kockázat teljes mértékben a vevőre hárul. Ez a kockázat nem mindig látható az egységárban. Ez általában vonalleállásként, a kikötőben történt tétel elutasításaként vagy a telepítés után tizennyolc hónappal garanciális igényként jelenik meg – olyan költségek, amelyek ritkán szerepelnek a beszerzési megrendelésben.
Vásárlási hibák, amelyek többe kerülnek, mint maga a szelep
Az első hiba a megjelenés alapján történő vásárlás. A referenciamintával méretben megegyező szelep továbbra is különbözhet a gyanta, az ülékkeverék és a falvastagság tekintetében. A megjelenés alapú jóváhagyás azt jelenti, hogy egy alacsony költségű szelep hogyan kerül be a specifikációba.
A második hiba a megtartott minta kihagyása. Tartson meg egy jóváhagyott aranymintát a tételkóddal, és hasonlítsa össze az egyes szállítmányokat azzal. Ez egy tíz perces folyamat, amely kiküszöböli a legtöbb vitát azzal kapcsolatban, hogy egy termék megváltozott-e.
A harmadik hiba az, hogy a legolcsóbb árajánlatot kezeljük kiindulópontként, és minden mást ennek megfelelően tárgyalunk. Ez arra kényszeríti a becsületes beszállítókat, hogy pontosan azokat a jellemzőket távolítsák el, amelyek a szelep működését biztosítják: az ülés minőségét, a szártömítés kialakítását és a teljes nyomáspróbát. A kapott termék gyakran ugyanúgy néz ki, és teljesen másképp viselkedik.
A negyedik hiba a beszállítóváltás a termék újraminősítése nélkül. Az azonos cikkszámmal rendelkező új forrás új termék. Futtassa le ugyanazt a minta-jóváhagyási folyamatot, beleértve a nyomáspróbát és a kémiai kompatibilitási ellenőrzést, ha az alkalmazás agresszív.
Az ötödik hiba az, hogy figyelmen kívül hagyják a gyártó és a kereskedelmi vállalat közötti különbséget. Az ülés anyagával és a szártömítéssel kapcsolatos műszaki kérdésre a gyártó válaszolhat. Egy kereskedelmi vállalat általában továbbítja a kérdést, és hozzávetőleges választ ad vissza. Ahol az alkalmazás kritikus, ez a különbség határozza meg, hogy megoldást vagy szállítmányt kap-e.
Gyakran Ismételt Kérdések
Minden PVC golyóscsap azonos minőségű?
Nem. A minőség jelentősen eltér a források között, még akkor is, ha a cikkszámok és a méretek megegyeznek. A fő változók a gyanta minősége, a falvastagság, a gömb kereksége és felülete, az ülés anyaga, a szár tömítésének kialakítása, valamint az, hogy a szelepet egyedileg tesztelték-e nyomáspróbával. Két szelep egyforma kinézetű lehet egy padon, és teljesen másképp viselkedhet két év használat után.
Miért számít a szűz PVC a golyóscsapban?
A szűz vegyület ismert molekulatömeggel, ellenőrzött adalékanyag-csomaggal rendelkezik, és nincs szennyeződés a korábbi feldolgozásból. A Regrind legalább egy hőcikluson ment keresztül, ami lerövidíti a polimer láncokat és csökkenti az ütési szilárdságot. Az agresszív vegyszerszolgáltatásban az újracsiszolódás gyenge pontokat is bevezet, ahol a közeg megtámadja a falat. A különbség nem látható, de lerövidíti az élettartamot nyomásos és kerékpáros alkalmazásokban.
Honnan tudhatom meg, hogy a kapott szelep újraköszörülésből készült?
A szemrevételezés ritkán ad határozott választ, mert a jó újracsiszolt formázás elfogadhatónak tűnik. A megbízható út a dokumentáció: kérje a gyanta tétel igazolását és a beérkező ellenőrzési jegyzőkönyvet. Összehasonlíthatja az ütközési viselkedést úgy is, hogy egy mintaszeleptestet egy kemény padlóra ejt egy ellenőrzött magasságból, és összehasonlítja az eredményt egy ismert szűz mintával. A teszt nyers, de árulkodó, ha nagy a különbség.
Mindig a PTFE a legjobb ülésanyag?
A PTFE a megfelelő alapértelmezés a vegyi szolgáltatásokhoz, mivel széles ellenállása és alacsony súrlódása miatt, de a tömítéséhez jól kidolgozott golyóra van szükség. Tiszta vizes alkalmazásoknál mérsékelt hőmérsékleten a megfelelően meghatározott TPE ülés évekig képes megfelelően működni. A probléma az, hogy sok olcsó szelep TPE-t használ anélkül, hogy megadná a minőséget, ami azt jelenti, hogy az olajjal és oldószerekkel érintkezve az ülés előre megduzzadhat vagy megkeményedhet.
Miért szivárog a szelepem a szárnál, nem az ülésnél?
A szár szivárgása általában tömítési tervezési problémára vagy a szár oldalirányú terhelésére utal. Egyetlen O-gyűrű egy sima horonyban korlátozott kapacitással kompenzálja a szár kifutását, a hőciklust és az ismételt működést. A támasztékkal ellátott iker O-gyűrűk a szár alján lévő csapágyfelülettel kombinálva elosztják a terhelést és fenntartják az érintkezési nyomást. A szelepszár szivárgása gyakrabban fordul elő az ár szerint épített szelepeknél, mint a rajz alapján készült szelepeknél.
A magasabb nyomásérték mindig jobb minőséget jelent?
Nem. A fogantyúra nyomtatott névleges érték 20 Celsius fokon. Egy szelep magas névleges értékkel bír, és még mindig rosszul teljesít, ha a falvastagság vékony, az ülés puha vagy a szelepszár tömítése minimális. A minősítést a leértékelési görbével, a vizsgálati jegyzőkönyvvel és az anyagspecifikációval együtt kell olvasni.
Miért nem egyezik a szelepemen lévő nyomásérték azzal, amit a vonal valójában lát?
A hőre lágyuló nyomásértékek csökkennek a hőmérséklet emelkedésével. A 16 bar névleges nyomású szelep 20 Celsius fokon csak 6 bar nyomáson használható 60 Celsius fokon. Sok specifikációs hiba abból adódik, hogy a szelep névleges értékét a rendszer nyomásával hasonlítják össze a hőmérséklet-korrekció alkalmazása nélkül. Mindig ellenőrizze a gyártó leértékelési táblázatát az aktuális közeg és hőmérséklet tekintetében.
Hogyan hasonlíthatok össze igazságosan két szállítót?
Mindkettőnek ugyanazt a műszaki kérdőívet kell küldenie, amely kiterjed a gyantaforrásra, a falvastagságra, a gömb kerekségére, az ülés anyagára, a szártömítés kialakítására, a vizsgálati módszerre és a nyomon követhetőségre. Ezután mindegyiktől kérjen jóváhagyott mintát, és végezze el ugyanazt a nyomás- és ciklusvizsgálatot. Az ár legyen az utolsó összehasonlítandó változó, ne az első, mert az egységár 20 százalékos megtakarítása értelmetlen, ha a szelepet kétszer olyan gyakran kell cserélni.
Befolyásolja-e a beépítési gyakorlat a PVC golyóscsap élettartamát?
Igen, lényegében. Ha oldószerrel túl sok cementet helyez a foglalatba, a ragasztó a gömbkamrába kerül, és a szelep blokkolja. A menetes csatlakozás túlfeszítése megreped a test a menet gyökerénél. A támasztócsövek rosszul futnak, és közvetlenül a szeleptestre helyezik a hajlítási terhelést. Egy szelep beszerelése a szárral lefelé megfogja a közeget a szártömítés körül. Ezek egyike sem gyártási hiba, de általában mindegyiket minőségi problémaként jelentik be.
Mit a leghasznosabb megkérdezni a szállítótól rendelés előtt?
Kérdezd meg őket, hogy milyen közeget, koncentrációt, hőmérsékletet és nyomást fog látni a szelep, majd kérdezd meg, melyik terméküket ajánlják és miért. Az a beszállító, aki felteszi ezeket a kérdéseket az ajánlattétel előtt, megérti az alkalmazást. Az azonnali árajánlatot adó beszállító alkatrészszámot ad el, és az eltérés kockázata Önnél marad.